Odlewanie ciśnieniowe
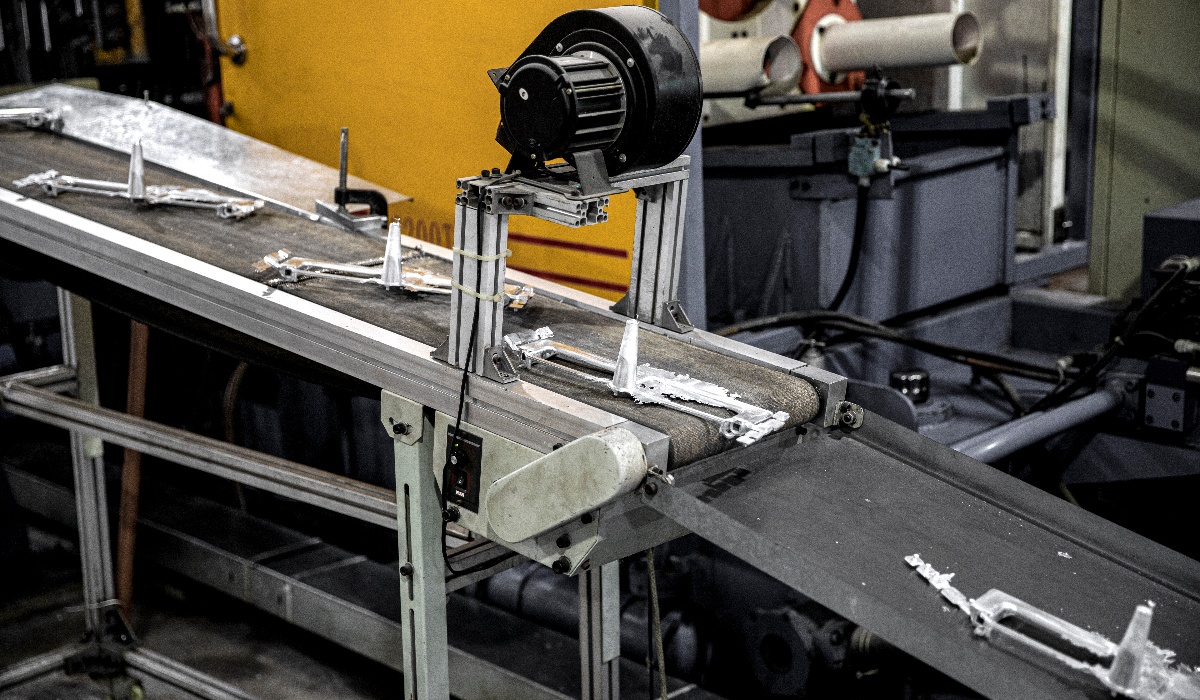
Proces odlewania ciśnieniowego polega na wtłaczaniu stopionego metalu do formy pod wysokim ciśnieniem w celu formowania okuć drzwiowych o różnych, złożonych kształtach. Proces ten musi być przeprowadzony w bardzo krótkim czasie, aby zapobiec schłodzeniu i zestaleniu metalu. Po wtryśnięciu ciekłego metalu do formy, musi on zostać schłodzony i zestalony. Proces chłodzenia trwa zazwyczaj od kilku sekund do kilku minut, w zależności od rozmiaru i kształtu elementu. Po schłodzeniu element jest wyjmowany z formy i poddawany dalszej obróbce.
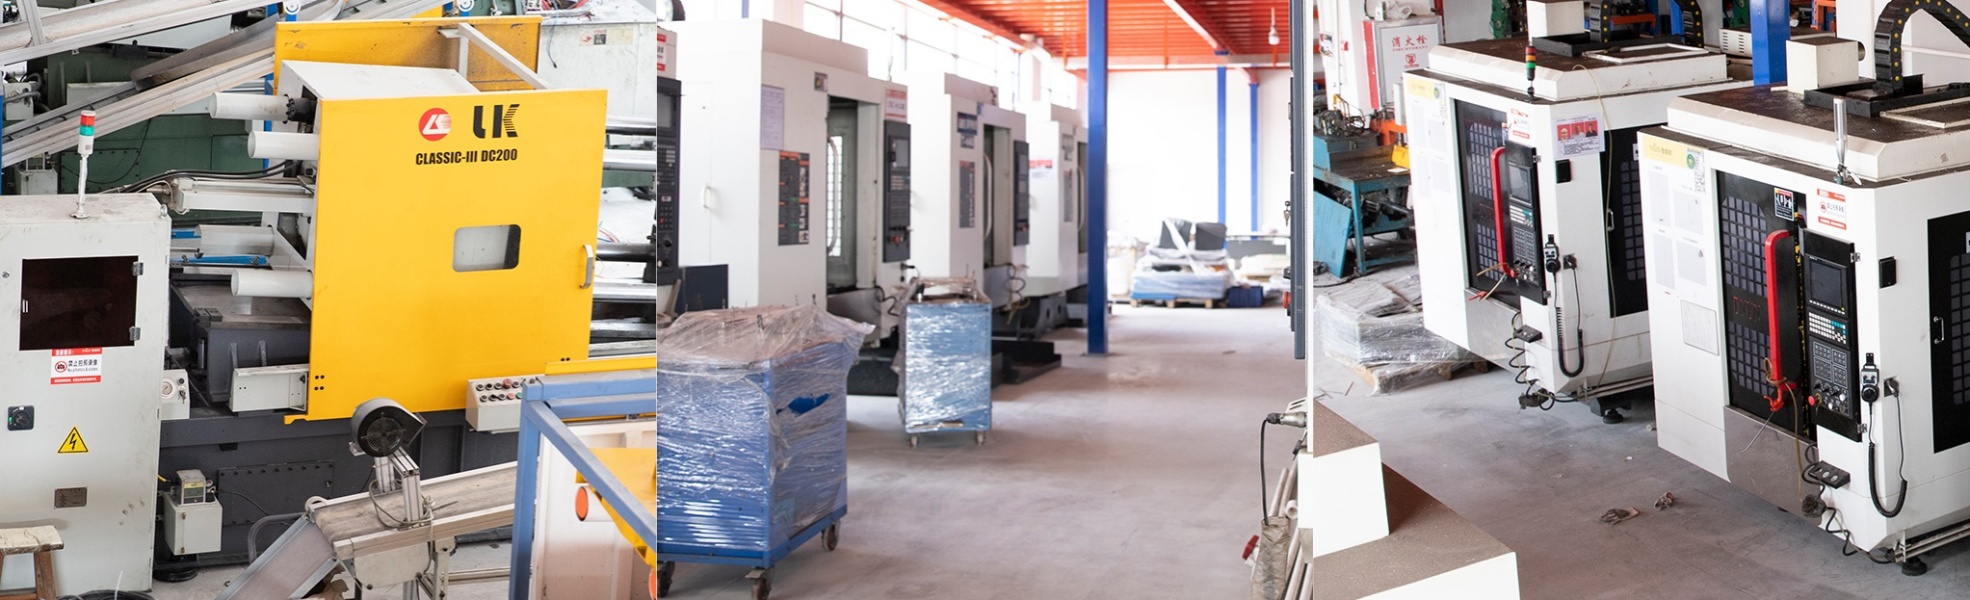
Obróbka skrawaniem
Usunięte półfabrykaty i odlewy ciśnieniowe zazwyczaj wymagają pewnych procedur obróbki końcowej, takich jak usuwanie zadziorów, obróbka powierzchni, obróbka mechaniczna (wiercenie, gwintowanie) itp. Procedury te mogą poprawić jakość powierzchni i dokładność wymiarową części, tak aby spełnić wymagania projektowe.
CNC (komputerowe sterowanie numeryczne)
Proces CNC polega na wykorzystaniu programów komputerowych do sterowania ruchem i pracą obrabiarek. Dzięki niemu można wydajnie i dokładnie wykonywać różne zadania związane z cięciem, frezowaniem, toczeniem, wierceniem i innymi czynnościami obróbczymi elementów okuć drzwiowych.
Obrabiarki CNC mogą pracować w trybie ciągłym bez ingerencji człowieka, co znacznie poprawia wydajność produkcji. Czas obróbki skomplikowanych części ulega znacznemu skróceniu, a cykl produkcyjny znacznemu skróceniu.
Dzięki zmianie programów i narzędzi, obrabiarki CNC mogą szybko dostosowywać się do potrzeb obróbki różnych części. Ta elastyczność sprawia, że proces CNC nadaje się do produkcji małoseryjnej, dostosowanej do potrzeb klienta.
Polerowanie
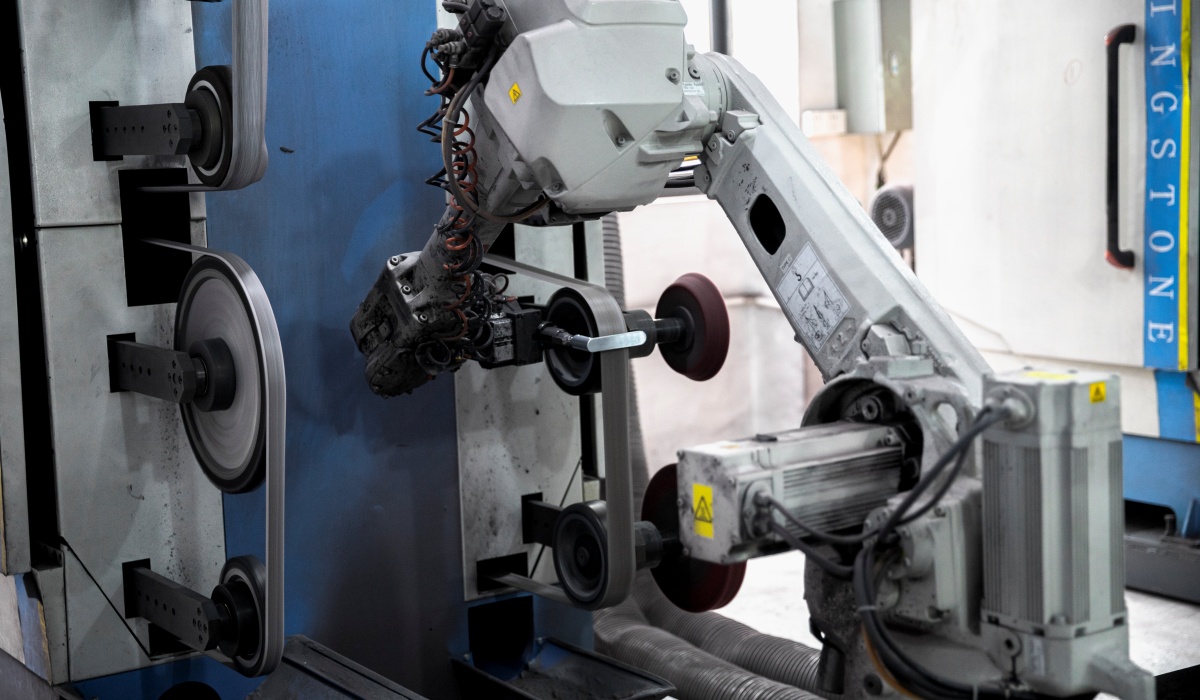
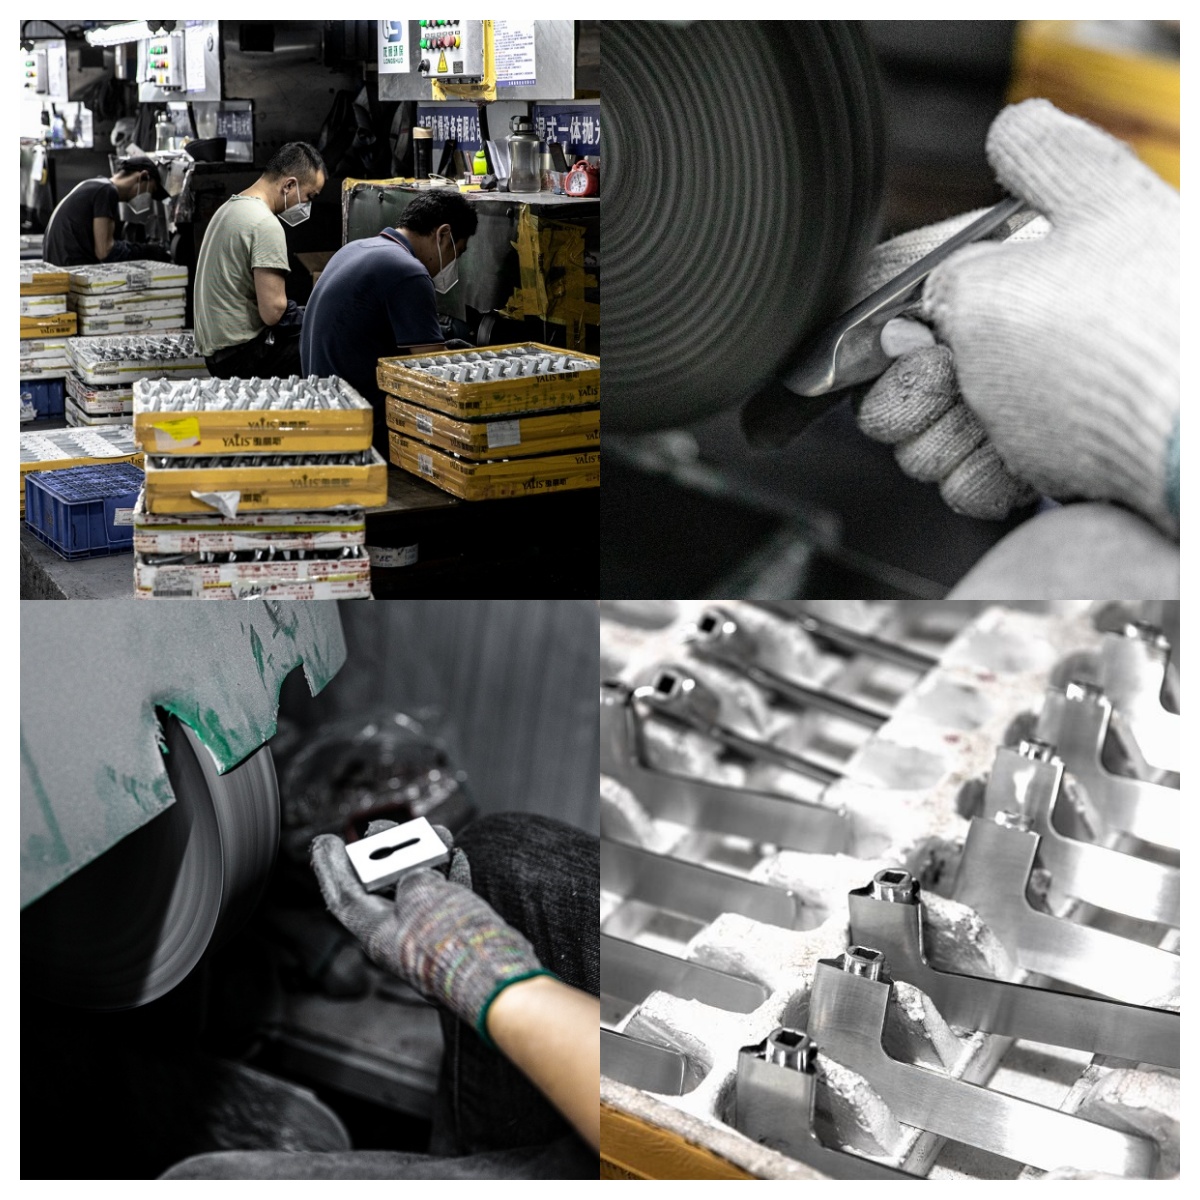
Polerowanie jest zawsze ważne. Posiadamy własną polerownię, zatrudniającą około 15 doświadczonych pracowników. Po pierwsze, używamy grubych pasów ściernych (o dużym ziarnie ściernym) do polerowania „wybrzuszeń” i „śladów po wlotach”. Po drugie, używamy drobnych pasów ściernych (o małym ziarnie ściernym) do polerowania kształtów. Na koniec polerujemy powierzchnię na połysk za pomocą tarczy bawełnianej. Dzięki temu powłoka galwaniczna nie będzie miała pęcherzyków powietrza ani fal.
Proces obróbki powierzchni: galwanizacja/malowanie natryskowe/anodowanie
Po usunięciu zanieczyszczeń z powierzchni okucia, nadchodzi czas na nałożenie koloru. Proces ten nazywa się „galwanizacją”, a produkt poddany temu procesowi nazywa się elementami galwanizowanymi.
Montaż
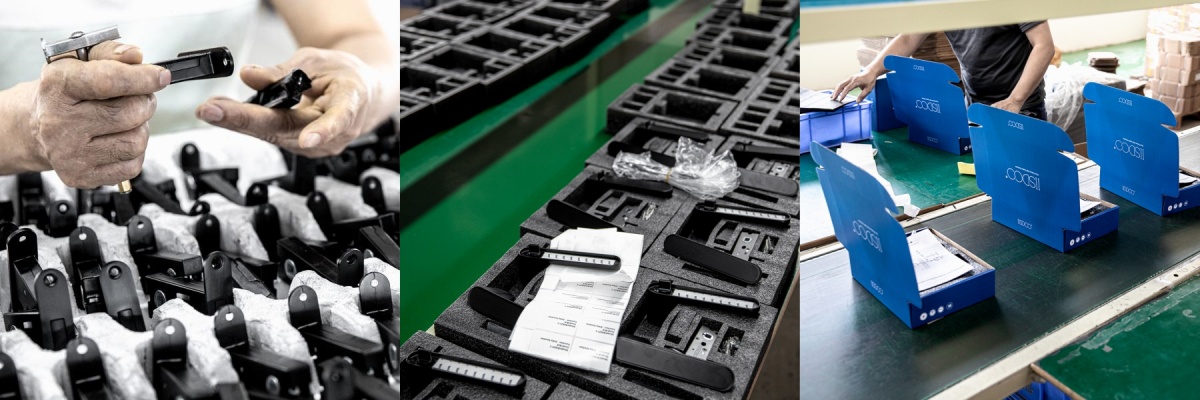
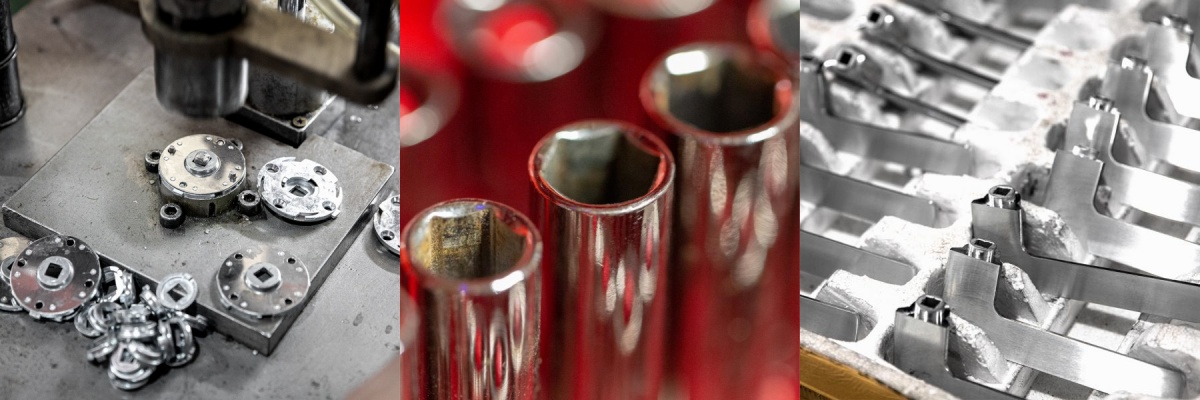
Połączenie uchwytu i podstawy: Połącz uchwyt i podstawę za pomocą śrub lub klamer, a następnie upewnij się, że połączenie między poszczególnymi częściami jest mocne i nieluźne.
Test funkcjonalny: Po montażu należy przeprowadzić test funkcjonalny klamki, aby upewnić się, że obracanie, przełączanie i inne operacje działają płynnie i nie występują żadne zacięcia.